Artykuł sponsorowany
Wzdłużne czy wgłębne — jak geometria otworu narzuca właściwą technikę wykańczania
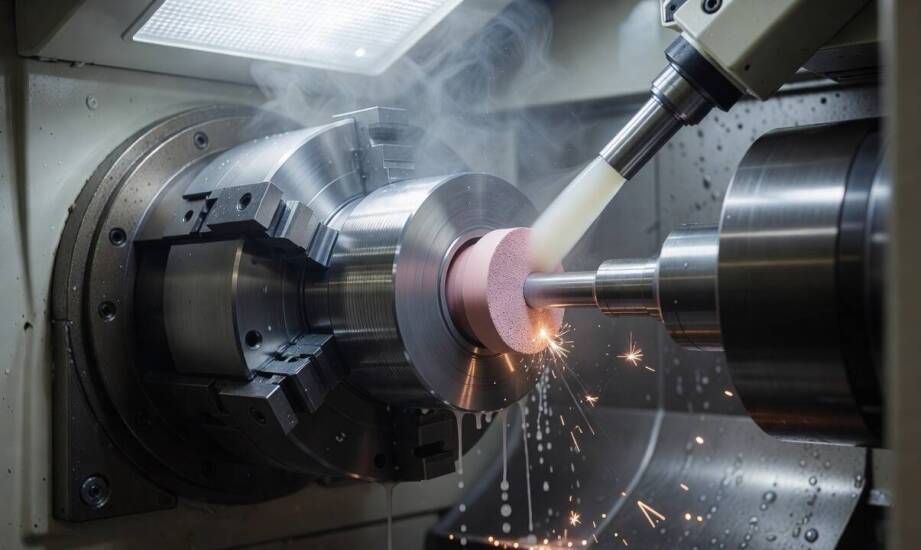
Dobór odpowiedniej techniki wykańczania wewnętrznych powierzchni cylindrycznych decyduje o końcowych parametrach obrabianego detalu. Inżynierowie mierzą się tu z koniecznością analizy proporcji długości do średnicy otworu, rygorystycznymi tolerancjami wymiarowymi oraz fizycznymi ograniczeniami w dostępie narzędzia ściernego do strefy skrawania. Niewłaściwa decyzja technologiczna skutkuje błędami geometrii, przekroczeniem dopuszczalnej chropowatości lub brakiem pasowania z współpracującym wałkiem napędowym. Precyzyjne szlifowanie otworów wymaga rygorystycznego dopasowania kinematyki procesu do specyfiki konkretnego zadania produkcyjnego. Wymagania te rosną w przemyśle obronnym, wydobywczym i energetycznym, gdzie błąd rzędu mikrometrów dyskwalifikuje cały wyprodukowany komponent. Mechanika płynów czy systemy wysokociśnieniowe opierają się na idealnej współosiowości elementów, co narzuca stosowanie niezawodnych metod usuwania naddatku.
Wzdłużne czy wgłębne prowadzenie narzędzia ściernego?
Technika wzdłużna opiera się na ruchu posuwowym wrzeciona wzdłuż osi Z obrabianego elementu. Ściernica przemieszcza się ruchem oscylacyjnym na całej długości otworu, usuwając naddatek materiału stopniowo w serii precyzyjnych przejść. Metoda ta zapobiega nadmiernemu obciążeniu pojedynczego ziarna ściernego i ułatwia kontrolowanie chłodzenia w bardzo głębokich strefach. Rozwiązanie to dominuje przy obróbce długich tulei, cylindrów hydraulicznych oraz elementów o wysokim wskaźniku długości do średnicy, gdzie utrzymanie bezbłędnej prostoliniowości na znacznym dystansie odgrywa pierwszorzędną rolę. Równomierne zużycie powierzchni tnącej narzędzia sprzyja w tym wypadku stabilności wymiarowej na całej wykańczanej osi roboczej.
Metoda wgłębna charakteryzuje się odmiennym podejściem do kinematyki procesu skrawania. Narzędzie wcina się promieniowo w materiał, pracując całą swoją szerokością bez podłużnego ruchu oscylacyjnego. Brak posuwu wzdłużnego znacząco skraca czas pojedynczego cyklu produkcyjnego przy zachowaniu najwyższych reżimów wymiarowych. Technika ta sprawdza się wybornie przy obróbce krótkich otworów, kształtów stożkowych oraz specjalistycznych profili, w których zarys ściernicy odwzorowuje zadaną geometrię bezpośrednio na powierzchni detalu. Wysoka powtarzalność obrabianej średnicy czyni takie podejście optymalnym dla seryjnej produkcji komponentów łożyskowych czy zaawansowanych elementów armatury.
Różnice w prowadzeniu wrzeciona determinują specyficzny rozkład generowanego ciepła. Technika oscylacyjna rozprasza energię termiczną na znacznej powierzchni, ograniczając ryzyko przegrzania wierzchniej warstwy metalu i strukturalnych uszkodzeń stopu. Wejście promieniowe koncentruje zjawiska cieplne na wąskim odcinku styku, co narzuca konieczność stosowania intensywnego układu smarowania pod wysokim ciśnieniem. Zmodyfikowane parametry skrawania oraz odpowiednio dobrana twardość spoiwa ściernicy pozwalają skutecznie zniwelować te obciążenia termiczne.
Wpływ geometrii detalu na stabilność operacji wykańczających
Cienkie ścianki obrabianego elementu stanowią poważne wyzwanie podczas usuwania resztkowego naddatku ściernego. Niska sztywność detalu potęguje ryzyko odkształceń sprężystych wywoływanych promieniowym naciskiem wrzeciona. Utrzymanie stabilności wymiarowej cienkościennych tulei wymaga redukcji parametrów skrawania oraz zastosowania specjalistycznych systemów mocowania bezodkształceniowego. Błędy na tym etapie prowadzą nieuchronnie do utraty kołowości otworu tuż po zwolnieniu mechanizmów zaciskowych, co skutkuje mechanicznym odrzuceniem elementu podczas końcowej kontroli jakości.
Konstrukcja samej przestrzeni roboczej bezpośrednio warunkuje sposób dostarczania chłodziwa. Powierzchnie przelotowe pozwalają na swobodny przepływ cieczy obróbkowej, która sprawnie wypłukuje mikrowióry i resztki zużytego ścierniwa poza strefę tarcia. Otwory nieprzelotowe wymuszają z kolei zaimplementowanie precyzyjnego sterowania wrzecionem w okolicy dna, aby uniknąć destrukcyjnej kolizji z czołem detalu. Wykorzystanie dysz ukierunkowanych oraz systemów filtracji cieczy zapobiega zjawisku zapychania porów ściernicy i skutecznie chroni strukturę materiału przed przypaleniami.
Finalne parametry powierzchni nośnych zależą silnie od dokładności operacji poprzedzających etap wykańczania. Obróbka ścierna następuje zazwyczaj po wieloosiowym toczeniu CNC, głębokim frezowaniu lub elektrodrążeniu drutowym. Przedsiębiorstwa realizujące zaawansowaną obróbkę skrawaniem dla wymagających sektorów przemysłu, w tym firma CFT Precyzja, dbają o odpowiednie i powtarzalne naddatki technologiczne pozostawiane na wcześniejszych etapach produkcyjnych. Prawidłowo przygotowana geometria wstępna znacząco skraca cykl wykańczania i ułatwia uzyskanie docelowej cylindryczności, rygorystycznej współosiowości oraz optymalnej chropowatości, niezbędnej do bezawaryjnej pracy uszczelnień ciśnieniowych.
Decyzja o wdrożeniu techniki oscylacyjnej lub wejścia wgłębnego opiera się na wielokryterialnej analizie uwarunkowań konstrukcyjnych produkowanej części. Inżynierowie technologii maszyn zestawiają stosunek długości obszaru roboczego do jego docelowej średnicy, wymagany stopień dokładności kształtu oraz całkowitą sztywność układu technologicznego. Dopasowanie kinematyki obrabiarki do tych fizycznych parametrów gwarantuje uzyskanie trwałej powierzchni o wyśrubowanych tolerancjach mikrometrycznych. Właściwe zaprojektowanie tego etapu produkcji eliminuje wady geometrii, zapewniając finalnym komponentom zdolność do przenoszenia ekstremalnych obciążeń w trudnym środowisku operacyjnym.
Kategorie artykułów
Polecane artykuły

Jakie możliwości oferuje dom pogrzebowy w zakresie organizacji stypy?

Elastomerowa powłoka i jej rola w zwiększaniu trwałości lakieru

Wpływ trwałości tektury na jakość i bezpieczeństwo spożywczych opakowań
