Artykuł sponsorowany
Jak parametry obróbki wirnikowej zmieniają chropowatość i przyczepność powłok na metalu
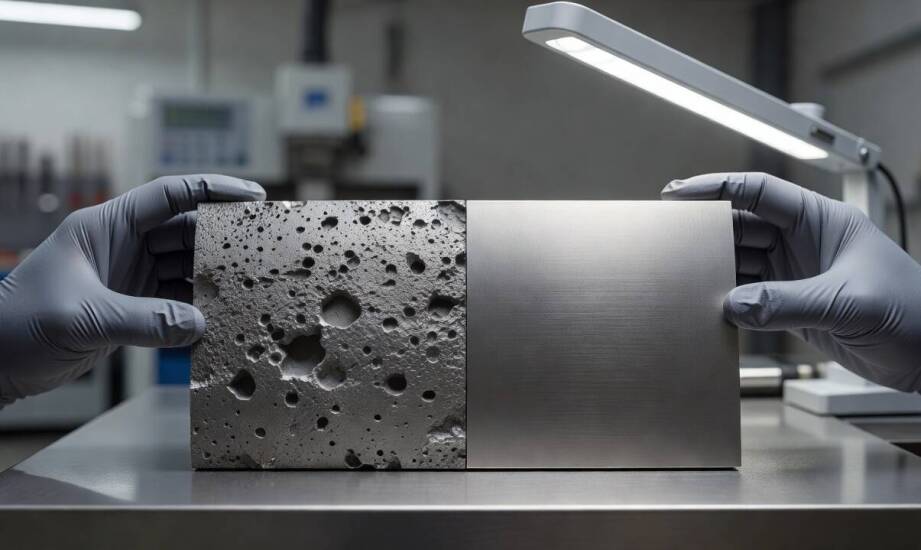
Detal ze stali konstrukcyjnej po jednorazowym cyklu obróbki zyskuje zupełnie nowe właściwości. Może otrzymać delikatnie matową powierzchnię o niskiej chropowatości lub wyraźny profil kotwiący z głębokimi wgłębieniami. Końcowy efekt zależy wprost od precyzyjnych ustawień maszyny, a nie od samego włożenia elementu do komory. Prawidłowe sparametryzowanie procesu decyduje o późniejszej przyczepności powłok malarskich, trwałości antykorozyjnej oraz wytrzymałości zmęczeniowej materiału.
Jak wirnik przekształca energię w intensywność uderzenia?
Mechanizm wyrzutu ścierniwa opiera się na prostych prawach fizyki. Klasyczna śrutownica wirnikowa wykorzystuje napędzaną silnikiem turbinę, która rozpędza stalowy śrut do prędkości obwodowej rzędu kilkuset metrów na sekundę. Nominalne obroty silnika wynoszą zazwyczaj około 3000 obrotów na minutę. Energia kinetyczna pojedynczego ziarna rośnie proporcjonalnie do kwadratu jego prędkości. Nawet niewielka zmiana obrotów turbiny wymusza zupełnie inną siłę uderzenia medium w powierzchnię metalu.
Większa energia uderzenia generuje głębsze wgłębienia na detalu, co bezpośrednio podnosi wartość chropowatości Ra. Czas cyklu obróbki kontroluje natomiast liczbę trafień na jednostkę powierzchni. Wydłużona ekspozycja poprawia równomierność profilu i pozwala osiągnąć klasę czystości Sa 2½, wymaganą przez normy przemysłowe. Przekroczenie optymalnego czasu prowadzi do niepożądanego zjawiska nadmiernego wygładzania. W przypadku obróbki cienkich ścianek zbyt długa ekspozycja grozi ich trwałą deformacją.
Kąt wyrzutu ścierniwa względem obrabianej płaszczyzny także modyfikuje końcową strukturę. Strumień padający pod kątem zbliżonym do prostego maksymalizuje głębokość uzyskanego profilu. Kąty bardziej skośne rozkładają energię kinetyczną na znacznie większy obszar, tworząc łagodniejszą, mniej agresywną teksturę. Płynna regulacja tych trzech parametrów pozwala inżynierom ustalić idealne warunki dla konkretnego stopu metali.
Jak rodzaj ścierniwa zmienia chropowatość powierzchni?
Wymiana samego medium ściernego całkowicie transformuje charakter oddziaływania na detal. Śrut kulisty poddaje materiał kulowaniu, zostawiając gładszą powierzchnię o niższej chropowatości i jednocześnie utwardzając warstwę wierzchnią. Śrut łamany o ostrych krawędziach skrawa materiał, tworząc wyraźny profil kotwiący, który radykalnie zwiększa mechaniczną przyczepność późniejszych powłok malarskich.
Stal konstrukcyjna i ciężkie odlewy żeliwne doskonale znoszą kontakt z grubym śrutem stalowym. Twarde media bez problemu usuwają grubą zendrę hutniczą oraz głęboką korozję. Inżynierowie Auer Polska przy projektowaniu linii technologicznych dobierają rodzaj urządzenia ściśle do specyfiki zakładu obróbczego. Integracja zaawansowanych systemów pneumatycznych i wirnikowych pozwala na precyzyjne dopasowanie agresywności procesu do twardości detalu.
Metale kolorowe i stopy aluminium wymagają zastosowania znacznie delikatniejszych mediów. Standardowo wykorzystuje się do nich elektrokorund, granulat szklany lub bardzo drobny śrut nierdzewny. Miękkie podłoże łatwo ulega uszkodzeniom, dlatego użycie odpowiedniego kruszywa zapobiega deformacji cienkich żeberek w odlewach. Właściwie dobrane ścierniwo generuje chropowatość na optymalnym poziomie 40–70 mikrometrów, idealnym pod aplikację farb proszkowych lub powłok specjalistycznych.
Obróbka zróżnicowanych stopów w jednej komorze maszynowej wymusza stosowanie przemienników częstotliwości. Sterowanie prędkością rzutu pozwala płynnie przejść od agresywnego czyszczenia odlewów stalowych do delikatnego matowienia profili aluminiowych. Kontrola procesu chroni wrażliwe komponenty przed zniszczeniem strukturalnym, zachowując wymaganą retencję dla nakładanych farb.
Znalezienie idealnych proporcji między parametrami wyrzutu a rodzajem ścierniwa stanowi podstawę nowoczesnej obróbki strumieniowej. Przygotowanie elementów pod cienkie powłoki dekoracyjne oraz proces anodowania wymaga bardzo niskiej chropowatości. Osiąga się ją przez wolniejsze obroty wirników i zastosowanie drobnych, kulistych mediów szklanych. Z kolei przygotowanie konstrukcji stalowych do trudnych warunków atmosferycznych wymusza stworzenie ostrego i głębokiego profilu z użyciem śrutu łamanego.
Optymalna chropowatość bezpośrednio determinuje późniejszą trwałość nałożonej powłoki malarskiej. Zbyt gładka powierzchnia drastycznie osłabia adhezję farby, powodując jej łuszczenie się pod wpływem wilgoci. Nadmiernie rozwinięty mikroprofil zmusza natomiast zakłady do aplikowania znacznie grubszych warstw lakieru, co niepotrzebnie podnosi koszty produkcji. Skrupulatne testowanie kombinacji prędkości maszyny i granulacji ścierniwa to jedyna droga do uzyskania perfekcyjnego detalu.
Kategorie artykułów
Polecane artykuły

Jakie możliwości oferuje dom pogrzebowy w zakresie organizacji stypy?

Elastomerowa powłoka i jej rola w zwiększaniu trwałości lakieru

Wpływ trwałości tektury na jakość i bezpieczeństwo spożywczych opakowań
