Artykuł sponsorowany
Jak parametry lasera fiber decydują o kontraście, głębokości i powtarzalności znakowania metalu
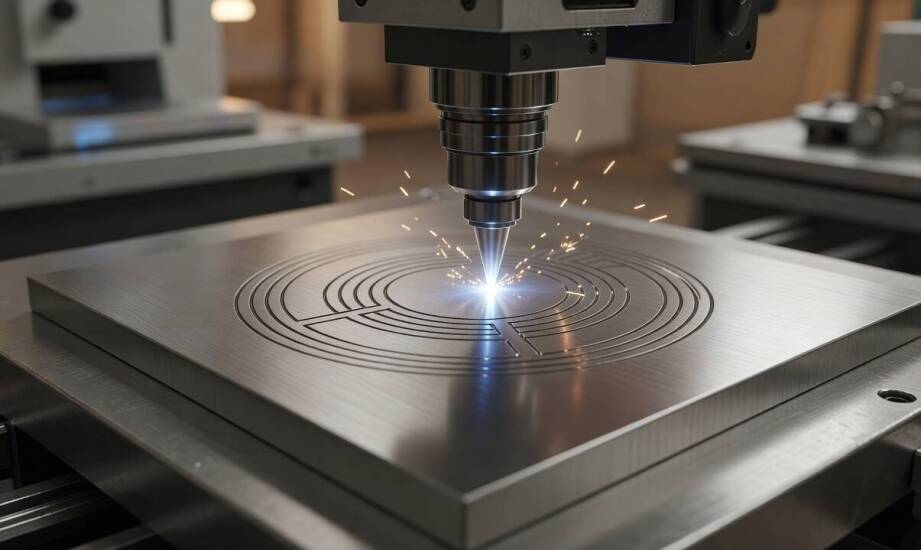
Identyczny plik projektu graweru laserowego daje zupełnie inny efekt na stali nierdzewnej, aluminium i mosiądzu. Różnice pojawiają się w kontraście znaku, głębokości reliefu oraz ostrości najdrobniejszych elementów. Właściwy dobór parametrów lasera fiber pozwala uzyskać przewidywalne rezultaty na różnych stopach metalu. Wiedza o tym mechanizmie ma kluczowe znaczenie dla firm przemysłowych, producentów maszyn i agencji reklamowych, które oczekują powtarzalnej jakości oznakowania.
Jak moc, prędkość i częstotliwość impulsów kształtują kontrast
Moc lasera decyduje o ilości energii dostarczanej do obrabianego materiału. Wyższa moc zwiększa głębokość oddziaływania wiązki, lecz przy nadmiarze łatwo powoduje przegrzanie i zauważalną deformację powierzchni. Prędkość skanowania kontroluje bezpośrednio czas kontaktu lasera z danym punktem. Wolniejsze przesuwanie pozwala na większą akumulację ciepła i powstanie ciemniejszych, głębszych śladów. Szybsza praca maszyny ogranicza efekt wyłącznie do powierzchownej zmiany koloru lub struktury.
Częstotliwość impulsów wpływa na energię pojedynczego strzału oraz gęstość nakładania się śladów na materiale. Wysoka częstotliwość sprzyja powstawaniu gładkich znaków poprzez wyżarzanie, natomiast niska umożliwia skuteczną ablację i wyrazisty relief. Na stali nierdzewnej dominuje proces wyżarzania powierzchniowego. Powstaje tam cienka warstwa tlenku, która daje wysoki kontrast przy umiarkowanej mocy wiązki.
Na aluminium, szczególnie anodowanym, laser usuwa cienką warstwę barwną, odsłaniając jasny metal. Tutaj zdecydowanie lepsze rezultaty daje wyższa prędkość robocza. Mosiądz stawia przed operatorem inne wyzwania, ponieważ wymaga wyższej mocy ze względu na swoją wysoką refleksyjność oraz świetną przewodność cieplną. Taka charakterystyka materiału ułatwia uzyskanie wyraźnego kontrastu, lecz jednocześnie utrudnia precyzyjną kontrolę głębokości cięcia.
Kiedy znakowanie pozostaje powierzchniowe, a kiedy powstaje relief
Przy wysokiej częstotliwości i umiarkowanej mocy laser modyfikuje wyłącznie warstwę wierzchnią metalu. Tworzy dzięki temu czytelny, kontrastowy ślad bez znaczącego ubytku materiału bazowego. Niska częstotliwość, wolniejsza prędkość oraz wielokrotne przejścia wiązki pozwalają usuwać metal stopniowo. Taki proces daje odczuwalny pod palcem, wgłębny relief. Powierzchnia każdego detalu musi być do tego uprzednio przygotowana. Pozostałości smarów, olejów produkcyjnych czy nawet odcisków palców zaburzają absorpcję energii i wywołują nierównomierny efekt wizualny.
Rodzaj stopu i wyjściowy stan powierzchni decydują o ostrości krawędzi oraz czytelności drobnych detali, takich jak kody QR. Stale nierdzewne świetnie zachowują ostre krawędzie przy precyzyjnym mocowaniu. Aluminium i mosiądz znacznie łatwiej ulegają miejscowemu przegrzaniu, co nierzadko zaokrągla delikatne elementy grafiki. Stabilne mocowanie detalu w polu roboczym oraz spójne parametry pracy zapewniają powtarzalność całych serii produkcyjnych. Przed rozpoczęciem pracy element z reguły wymaga oczyszczenia izopropanolem, a jego płaskie ułożenie gwarantuje zachowanie stałej odległości ogniskowej.
Precyzyjnym grawerowaniu w metalu poddaje się najczęściej sprzęt zdatny do trudnych warunków. Należą do nich tabliczki znamionowe, oznaczenia techniczne oraz elementy systemów identyfikacji części maszyn. Praktyka warszawskiej pracowni Laser Studio pokazuje, że przy produkcji oznakowań przemysłowych kluczowa pozostaje odporność na mechaniczne ścieranie, korozję oraz długotrwałe promieniowanie UV. Oznaczenia komponentów nierzadko wymagają głębszego reliefu. Zastosowanie odpowiednich ustawień sprawia, że kod kreskowy lub numer seryjny pozostaje łatwy do odczytania przez skanery nawet po nałożeniu lakieru.
Ocena właściwego zestawu parametrów dla lasera fiber zawsze zaczyna się od wnikliwej analizy materiału, oczekiwanej funkcji znaku oraz przyszłych warunków eksploatacji produktu. Znakowanie kontrastowe stanowi podstawowy wybór, gdy priorytetem jest szybka i trwała identyfikacja, która nie osłabia fizycznej struktury elementu. Głębokość zyskuje na znaczeniu przy tablicach pamiątkowych lub detalach technicznych narażonych na ciągłe tarcie. W takich przypadkach celowo obniża się częstotliwość impulsów i projektuje proces na większą liczbę przejść. Testy wykonane na próbkach pochodzących z tego samego wsadu materiałowego pozwalają ustalić optymalne wartości jeszcze przed uruchomieniem produkcji seryjnej. Pełną powtarzalność w obróbce metali gwarantuje finalnie tylko stabilne mocowanie, odpowiednie przygotowanie powierzchni i rygorystyczne trzymanie się sprawdzonych parametrów.
Kategorie artykułów
Polecane artykuły

Jakie możliwości oferuje dom pogrzebowy w zakresie organizacji stypy?
Jak rozpoznać, czy niepubliczny żłobek spełnia warunki do wsparcia z programu Aktywny Rodzic
Co w konstrukcji wanny spa przesądza o tym, czy zachowa ciepło podczas mrozów