Artykuł sponsorowany
Jak laboratorium, linia produkcyjna i logistyka utrzymują parametry kostki w dużych inwestycjach
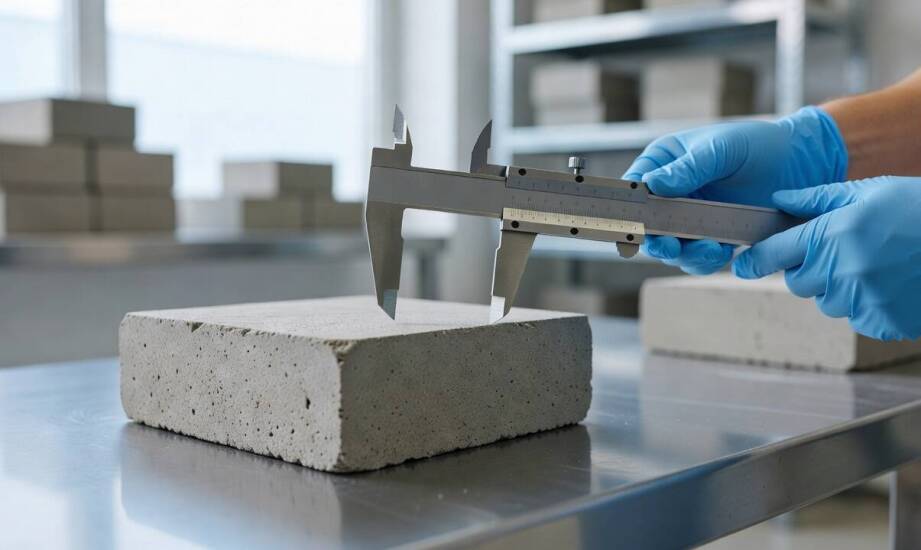
Dla dużych inwestycji infrastrukturalnych powtarzalność parametrów kostki brukowej w kolejnych partiach to podstawa utrzymania jednolitej nośności nawierzchni. Inwestorzy wymagają zachowania tej samej wytrzymałości na rozciąganie przy rozłupywaniu, nasiąkliwości oraz odporności na ścieranie we wszystkich seriach produkcyjnych. Nawet niewielkie odchylenia prowadzą do przyspieszonego zużycia lub konieczności wymiany fragmentów drogi.
Wpływ składu i formowania na trwałość
Jakość kruszyw, ich wilgotność początkowa oraz dokładne proporcje cementu i wody bezpośrednio wpływają na gęstość gotowego wyrobu. Technologia wibroprasowana wymaga stosowania mieszanek o bardzo niskim współczynniku wodno-cementowym na poziomie 0,32–0,38. Parametry te gwarantują wysoką gęstość elementu po jego mechanicznym zagęszczeniu. Zbyt wysoka wilgotność surowca obniża ostateczną wytrzymałość materiału. Zbyt niska powoduje problemy z odpowiednim wypełnieniem formy i sprzyja powstawaniu mikroporów. Barwniki w warstwie licowej dodaje się w ilości od 3 do 5% masy cementu. Ich równomierne rozprowadzenie zależy od idealnej stabilności całej partii. Precyzyjne dozowanie składników minimalizuje ryzyko wahań kolorystycznych i strukturalnych.
Proces wibroprasowania łączy nacisk kilkudziesięciu ton z wysokoczęstotliwościowymi wibracjami. Maszyny usuwają z mieszanki pęcherzyki powietrza, zagęszczając materiał do poziomu powyżej 2000 kg/m³. Formowanie trwa kilkanaście sekund i tworzy mocną, dwuwarstwową strukturę. Rdzeń składa się z betonu klasy C35/45, a zabezpiecza go czteromilimetrowa warstwa licowa. Elementy trafiają następnie do specjalnych komór dojrzewania. Temperatura w przedziale 40–60°C i wysoka wilgotność utrzymują się tam nieprzerwanie przez 24 do 48 godzin. Kontrolowane warunki wibroprasowania i dojrzewania trwale stabilizują wymiary geometryczne kostki. Elementy osiągają pełną wytrzymałość i odporność na obciążenia zgodnie z normą PN-EN 1338 w 28. dniu od produkcji.
Kontrola parametrów i logistyka partii
Zakładowe laboratoria na bieżąco badają wytrzymałość na rozciąganie przy rozłupywaniu, która dla nawierzchni drogowych wynosi minimum 3,6 MPa. Technicy sprawdzają ścieralność metodą tarczy Böhme'go, mrozoodporność z solami odladzającymi przy ubytku masy do 1,0 kg/m² oraz nasiąkliwość na poziomie maksymalnie 5–6%. Automatyczne systemy zamontowane zaraz za wibroprasą mierzą wysokość elementów z dokładnością do 0,5 milimetra. Kamery skanują powierzchnię w technologii 3D pod kątem ewentualnych pęknięć, a czujniki weryfikują wagę jako główny wskaźnik gęstości. Codzienne kontrole międzyoperacyjne pozwalają wychwycić odchylenia technologiczne, zanim betonowe bryły w ogóle opuszczą teren zakładu.
Każda wyprodukowana paleta otrzymuje szczegółową etykietę z nazwą, kolorem, grubością oraz unikalnym numerem partii. Odbiorca weryfikuje te dane z dokumentacją jeszcze przed rozpoczęciem rozładunku na placu budowy. Wykonawcy celowo układają materiał z minimum trzech różnych palet jednocześnie. Taka metoda pracy niweluje naturalne różnice odcieni wynikające z drobnych wahań podczas dojrzewania betonu. Systematyczna identyfikacja partii skutecznie zapobiega łączeniu elementów o odmiennych parametrach w obrębie jednego fragmentu realizowanej nawierzchni.
Jako doświadczona marka ze zintegrowanym zapleczem technologicznym, Grupa Chyżbet dysponuje własnymi laboratoriami, nowoczesnymi liniami wibroprasowymi oraz flotą ponad 50 pojazdów ciężarowych wyposażonych w rozładunek HDS. Producent kostki brukowej dzięki temu gwarantuje bezpośrednie dostawy z linii produkcyjnej prosto na docelowy plac budowy. Połączenie wewnętrznych badań laboratoryjnych z własnym transportem pozwala na błyskawiczną korektę parametrów mieszanki i natychmiastową reakcję na wyniki kontroli jakości. W zamówieniach infrastrukturalnych o standardzie końcowym inwestycji decyduje właśnie taki rygorystycznie kontrolowany łańcuch dostaw, a nie wyłącznie papierowe deklaracje właściwości użytkowych wyrobu.
Kategorie artykułów
Polecane artykuły
Jakie możliwości oferuje dom pogrzebowy w zakresie organizacji stypy?
Elastomerowa powłoka i jej rola w zwiększaniu trwałości lakieru
Wpływ trwałości tektury na jakość i bezpieczeństwo spożywczych opakowań
