Artykuł sponsorowany
Jak kolejne podzespoły formy decydują o powtarzalności i jakości detali z tworzyw
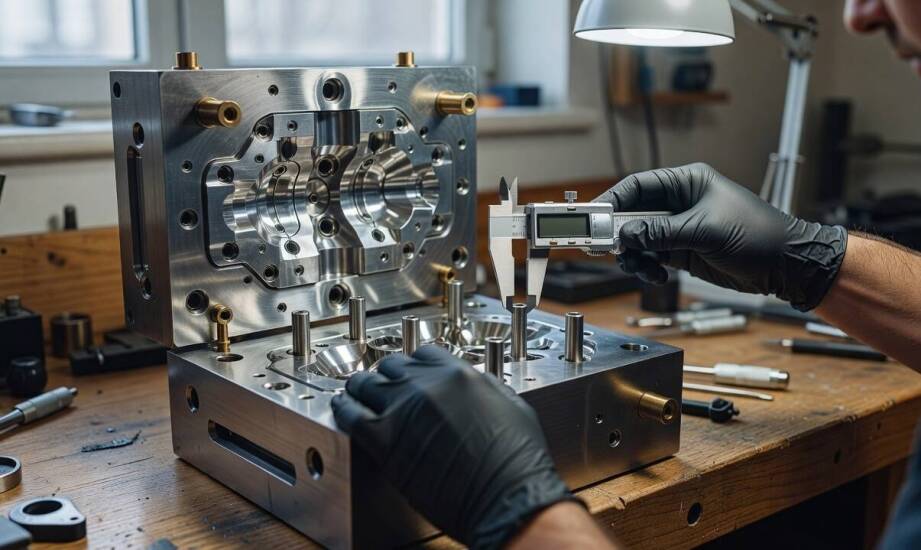
Jakość i powtarzalność detali z tworzyw sztucznych wynika ze ścisłego współdziałania wielu wewnętrznych układów narzędzia produkcyjnego. Praca płyty stałej, płyty ruchomej, gniazda formującego, rdzenia, układu wlewowego, kanałów chłodzących oraz mechanizmu wyrzutowego stanowi spójny proces technologiczny. Współpraca wszystkich tych podzespołów bezpośrednio decyduje o ostatecznej geometrii, tolerancjach wymiarowych i stabilności całego cyklu. Nawet najmniejszy błąd na etapie planowania narzędzia wpływa na pojawienie się wad wyprasek. Zrozumienie relacji między poszczególnymi elementami pozwala uniknąć przestojów maszyny i kosztownych poprawek. Projektanci uwzględniają właściwości płynięcia danego granulatu, aby zoptymalizować ciśnienie wewnątrz całego układu.
Znaczenie płyt prowadzących i układu formującego
Płyta stała i płyta ruchoma zapewniają wzajemne prowadzenie oraz ryglowanie narzędzia na maszynie. Utrzymują one stałe położenie gniazda formującego względem rdzenia podczas kolejnych cykli produkcyjnych. Precyzyjne obrobienie płyt roboczych oraz słupów prowadzących minimalizuje luzy konstrukcyjne i utrzymuje detal w osi wtryskarki. Gniazdo i rdzeń bezpośrednio kształtują zewnętrzną oraz wewnętrzną geometrię wypraski. Inżynierowie wyznaczają ich wymiary z uwzględnieniem docelowego skurczu przetwórstwa, który różni się w zależności od rodzaju polimeru. Odpowiednia kompensacja skurczu w rdzeniu sprawia, że gotowy element z tworzywa zachowuje stabilność i mieści się w rygorystycznych tolerancjach wymiarowych. Wymaga to dokładnego oszacowania zachowania materiału podczas przejścia ze stanu plastycznego w stały.
Odpowiednio zaprojektowana budowa formy wtryskowej obejmuje również system kanałów doprowadzających stopiony granulat. Układ wlewowy wtłacza uplastyczniony materiał do gniazda, podczas gdy szczeliny odpowietrzające pozwalają na swobodne ujście uwięzionego gazu. Wyparcie powietrza z przestrzeni roboczej warunkuje uzyskanie jednorodnej struktury wolnej od pęcherzyków. Niewłaściwe rozmieszczenie punktu wtrysku lub zbyt słaba wentylacja generują widoczne linie łączenia, braki w wypełnieniu oraz mikroskopijne przypalenia krawędzi. Optymalizacja oporów przepływu na tym etapie gwarantuje uzyskanie gładkiej powierzchni i pełnej wytrzymałości mechanicznej wypraski. Czas wtrysku i równomierność rozprowadzenia stopu zależą bezpośrednio od przekroju zastosowanych przewężek.
Wpływ chłodzenia i wyrzutu na stabilność procesu
Kanały chłodzące odbierają ciepło z gorącego tworzywa, a sama faza stygnięcia zajmuje zazwyczaj ponad dwie trzecie całkowitego czasu pracy maszyny. Prawidłowy bilans termiczny zapobiega powstawaniu naprężeń resztkowych wewnątrz formowanego elementu. Równomierne rozmieszczenie obiegów chłodzących w pobliżu gniazda drastycznie skraca czas produkcji i eliminuje ryzyko powstawania wciągów powierzchniowych. Po zakończeniu krzepnięcia układ wyrzutowy wypycha detal na zewnątrz matrycy. Konstruktorzy wykorzystują do tego sworznie, płyty spychające lub zawory powietrzne. Zastosowanie odpowiednio rozmieszczonych wypychaczy równoważy naprężenia punktowe i chroni element przed odkształceniem podczas usuwania z narzędzia.
Zastosowanie tworzyw konstrukcyjnych domieszkowanych włóknem szklanym lub węglowym wymusza zmianę początkowych założeń inżynieryjnych. Dodatek zbrojenia drastycznie zmienia lepkość oraz skurcz izotropowy stopu. Materiały wzmocnione wymagają zwiększenia pochyleń technologicznych o minimum jeden stopień, aby zrekompensować wyższe tarcie podczas zsuwania z rdzenia. Takie blendy polimerowe powodują znacznie szybsze zużycie ścierne powierzchni roboczych. Konstruktorzy nakładają w takich przypadkach dedykowane powłoki ochronne na wkładkach i podnoszą prędkość wtrysku.
Decyzje o wdrożonych stopach metali zależą bezpośrednio od planowanego wolumenu produkcyjnego detali. Twarda stal narzędziowa sprawdza się przy wielomilionowych partiach, gwarantując długotrwałą pracę bez wyraźnego zużycia ściernego. Praktyka produkcyjna w firmie Moldilus pokazuje z kolei, że precyzyjnie obrobione stopy aluminium doskonale obniżają koszty przy prototypach oraz seriach informacyjnych. Prawidłowo zaplanowany dobór surowca na wkładki formujące warunkuje żywotność całego oprzyrządowania i ostateczny koszt wytworzenia pojedynczej sztuki.
Każda decyzja podjęta podczas ustalania parametrów układu chłodzenia, wlewu oraz sposobu kompensacji skurczu rzutuje na późniejszą stabilność procesu wytwarzania. Braki w wentylacji lub nierównomierne odprowadzanie ciepła wymuszają przestoje i drastycznie spowalniają uruchomienie seryjnej produkcji. Prawidłowe współdziałanie wszystkich stref narzędzia eliminuje konieczność wprowadzania czasochłonnych poprawek po pierwszych testach. Skrupulatne podejście do technologii gniazd, rdzeni i systemów wypychania zapewnia płynne przejście od wczesnych prób technologicznych do w pełni powtarzalnej produkcji masowej na docelowych maszynach.
Kategorie artykułów
Polecane artykuły

Jakie możliwości oferuje dom pogrzebowy w zakresie organizacji stypy?

Elastomerowa powłoka i jej rola w zwiększaniu trwałości lakieru

Wpływ trwałości tektury na jakość i bezpieczeństwo spożywczych opakowań
